
Comment le poids du cuivre affecte-t-il l’intégrité du signal dans les PCB UHDI ?


J’ai expliqué dans des vidéos et des articles pourquoi des largeurs de piste plus faibles et des espacements plus réduits nécessitent une épaisseur de cuivre plus faible. La raison principale est que les fabricants ne peuvent pas graver le cuivre jusqu’à des largeurs de piste et des espacements très faibles, comme 2 mil/50 microns, lorsque le feuillard de cuivre de base devient comparable à la largeur de la piste en cuivre. Pour cette raison, les plus petites largeurs de piste et espacements utilisés dans les PCB HDI tendent à présenter des pistes dont le rapport d’aspect est plus proche d’un carré que d’un large trapèze. C’est particulièrement vrai dans les couches stripline.
Avec des films de cuivre plus fins correspondant à des largeurs de piste plus faibles, qu’arrive-t-il à l’impédance de ligne ? Et plus précisément, comment l’impédance de ligne varie-t-elle pour une variation donnée de l’épaisseur du cuivre ? Ce sont des questions importantes, car elles influencent la marge que vous pouvez accepter dans une simulation de ligne de transmission, d’antenne, de circuit RF imprimé ou de tout autre circuit nécessitant que le cuivre maintienne un contrôle d’impédance. J’examinerai ces points dans cet article, et je présenterai également des données sur les variations d’impédance de ligne compte tenu des variations réelles d’épaisseur des films de cuivre.
À quoi ressemble le cuivre en UHDI
Comme indiqué ci-dessus, les pistes en cuivre dans une conception UHDI présentent une section transversale plus proche d’un carré que d’une section rectangulaire ou trapézoïdale typique. La gravure soustractive est responsable de la création de la section trapézoïdale ; en effet, l’agent de gravure continue d’attaquer la surface exposée du feuillard de cuivre. Lorsque l’épaisseur de cuivre diminue, le temps de gravure est plus court, ce qui réduit le facteur de gravure d’une piste et lui donne un aspect plus carré.
La frontière typique entre HDI et UHDI se situe au moment où il devient nécessaire d’utiliser des procédés additifs ; SAP or mSAP est nécessaire pour fabriquer des largeurs de piste inférieures à 50 microns utilisées dans les conceptions UHDI. Avec un procédé additif, il n’y a pas de gravure et le cuivre déposé a une forme beaucoup plus carrée que le cuivre gravé. L’image ci-dessous montre un exemple de pistes déposées de manière additive sur un film de buildup Ajinomoto (ABF) sous forme de striplines. Les pistes sont déposées sur l’ABF puis recouvertes d’une couche de liaison pour former les striplines.
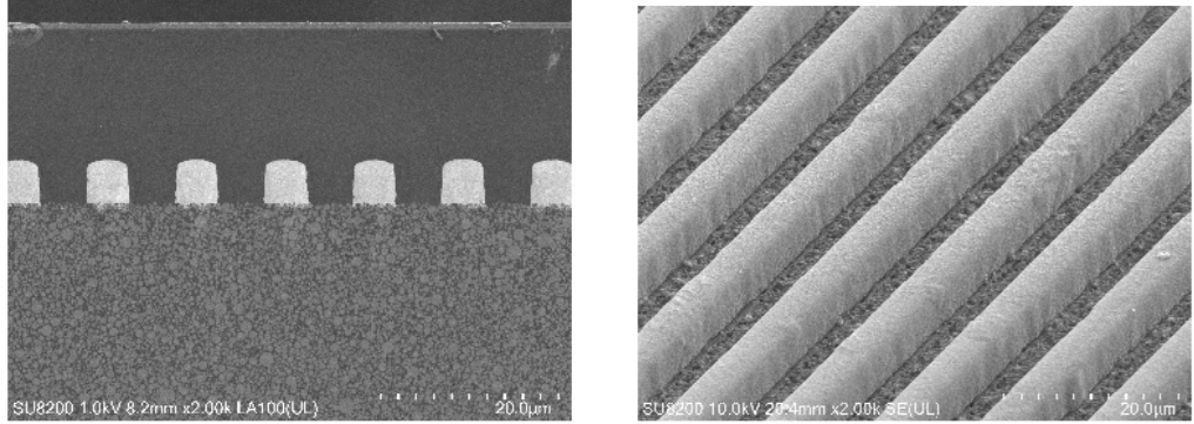
Le niveau de variation de ces pistes est très faible, seulement quelques microns sur les pistes montrées dans l’image de gauche. Comparez cela aux dimensions de la section transversale, qui sont d’environ 40 microns horizontalement et verticalement. Comparez cette variation à celle d’une piste gravée typique, où la seule rugosité peut représenter quelques microns, et où l’uniformité des bords et la planéité du feuillard peuvent produire une variance similaire.
En matière d’intégrité du signal, cela soulève deux questions importantes :
- Comment les variations d’épaisseur du cuivre affectent-elles l’impédance ?
- Comment ces effets se comparent-ils entre les valeurs standard d’épaisseur de cuivre et les épaisseurs de film utilisées en UHDI ?
Étude de l’impact sur l’impédance à épaisseurs de cuivre élevées et faibles
Commençons par examiner ce qui se passe dans les empilements PCB standard. L’épaisseur de cuivre de base est généralement de 0,5 oz par pied carré pour le feuillard de base, et les couches externes sont cuivrées jusqu’à environ 1,0 oz par pied carré afin de fabriquer les vias traversants.
Dans une conception HDI produite par gravure soustractive, l’épaisseur de cuivre de base peut commencer à 0,25 oz par pied carré afin de permettre des largeurs de piste et des espacements plus faibles. Les trous peuvent ensuite être métallisés de manière sélective afin que l’épaisseur adéquate ne soit pas affectée pendant la fabrication des microvias, et les couches externes peuvent être ajustées entre 0,5 oz par pied carré et 1,0 oz par pied carré. Dans les PCB UHDI fabriqués de manière additive, l’épaisseur de cuivre peut être aussi faible que 1/8 oz par pied carré.
Type de fabrication PCB | Épaisseur de cuivre |
Fabrication standard (feuillard de base) | 0,5 oz/pi², cuivré jusqu’à ~1,0 oz/pi² sur les couches externes |
HDI (gravure soustractive) | Base à 0,25 oz/pi², couches externes ajustées à 0,5–1,0 oz/pi² |
UHDI (additif) | Jusqu’à 1/8 oz/pi² |
Nous pouvons utiliser le Layer Stack Manager in Altium Designer pour calculer les variations d’impédance en faisant varier l’épaisseur de cuivre autour de ces valeurs tout en conservant la même largeur de piste. Cela nous permet d’extraire une courbe montrant les changements d’impédance lorsque l’épaisseur de cuivre varie en raison des variations naturelles du procédé.
Résultats
Après avoir exécuté plusieurs simulations en maintenant la largeur de piste constante et en modifiant l’épaisseur de cuivre, les courbes ci-dessous ont été extraites pour des striplines et des microstrips ciblant une impédance de 50 Ohms. Ces courbes montrent une pente générale descendante de l’impédance lorsque le cuivre augmente légèrement, ce qui correspond à notre intuition concernant l’impédance des pistes. Toutefois, les données interpolées et leur dérivée indiquent que les variations d’impédance des pistes sont plus importantes lorsque l’épaisseur initiale du film de cuivre est plus faible.
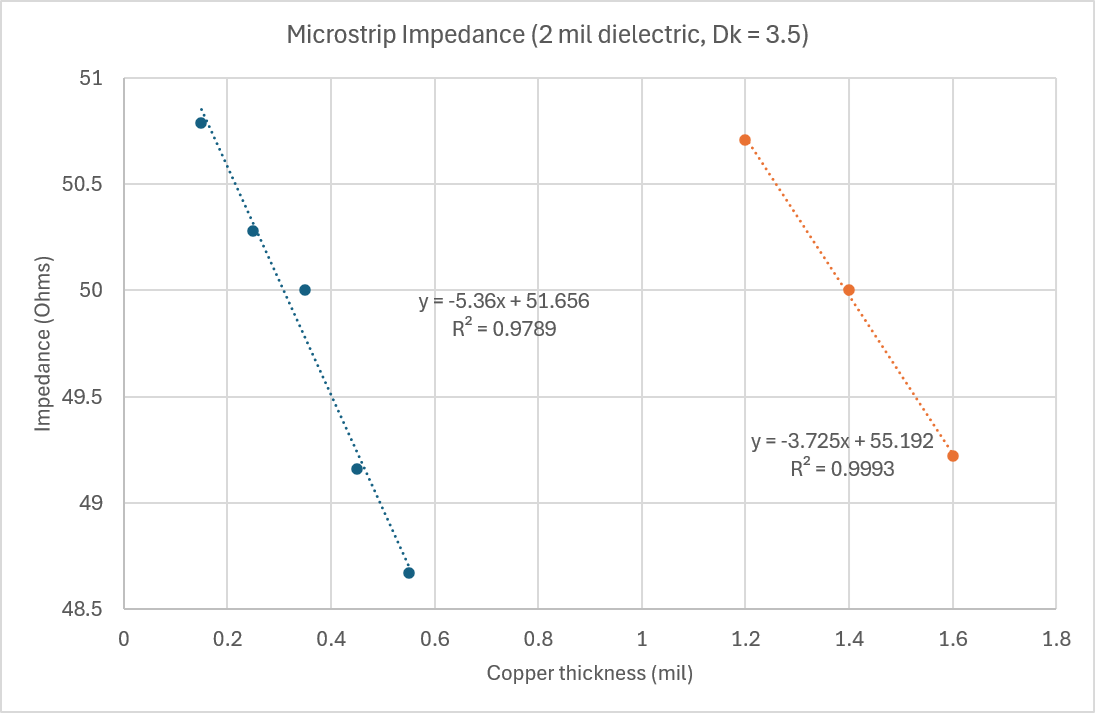
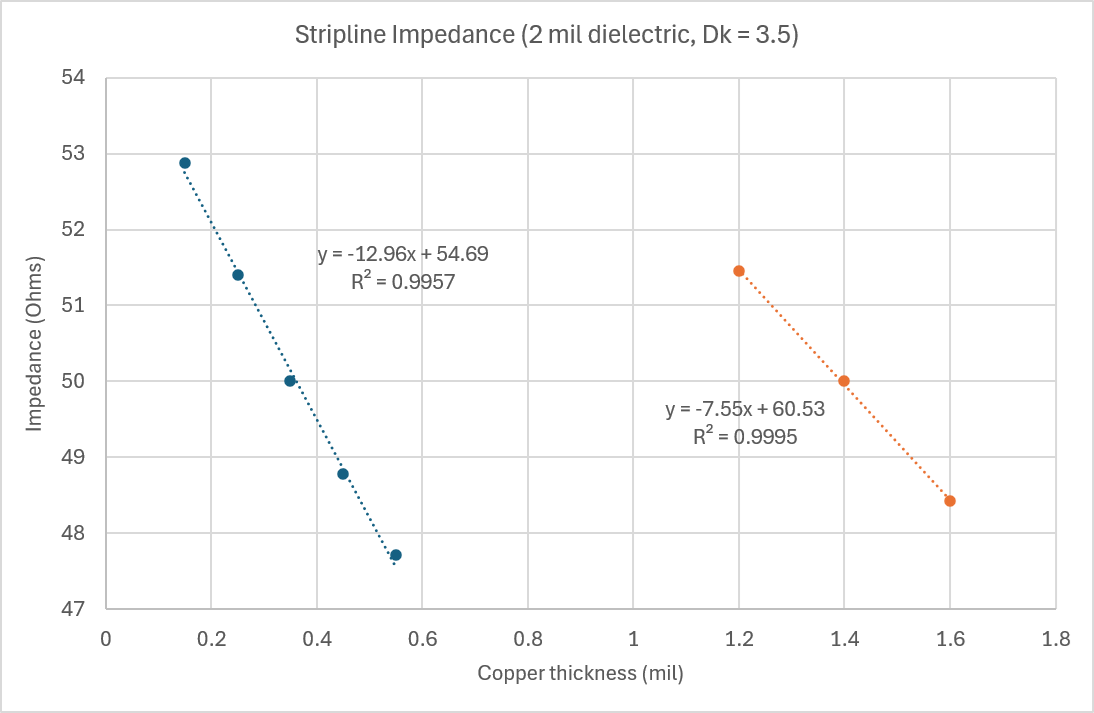
Comparez maintenant ces variations d’épaisseur dans le graphique ci-dessus à celles observées dans l’image MEB des striplines sur ABF. Avec seulement quelques microns de variation dans le procédé de dépôt additif, on peut s’attendre à une variation de 1,5 à 2 Ohms de l’impédance de piste pour une stripline de 50 Ohms. Si vous avez une tolérance standard de 10 % pour l’impédance de piste, cela signifie qu’environ 30 à 40 % de votre marge autorisée est déjà consommée par les variations du procédé.
Qu’en est-il d’une carte gravée de manière soustractive ? La même variation (quelques microns) est typique de ce que l’on observe dans le cuivre rugosifié des striplines. Les graphiques montrent une variation d’impédance plus faible (environ 50 %). Cependant, ici l’impact est plus important en termes de pertes dues à l’augmentation de l’effet de peau, ce qui produit sa propre variation d’impédance aux hautes fréquences.
Ce que tout cela signifie pour l’intégrité du signal
Le résultat ci-dessus pour la carte UHDI fabriquée de manière additive signifie qu’en réalité, votre PCB fabriqué ne dispose que d’une tolérance d’impédance de 6 à 7 %, et non de 10 %.
Quelques points de pourcentage peuvent sembler faibles, alors quel est l’impact sur l’intégrité du signal ? En pratique, cela vous oblige à augmenter la marge admissible dans un tracé de paramètres S pour déterminer la bande passante du canal. Il existe une de facto -10 dB S11 limit au-delà de laquelle nous considérons généralement que l’impédance s’écarte trop de sa valeur cible. Cela vous obligera à appliquer une marge supplémentaire, en fixant éventuellement la valeur de perte maximale à -15 dB afin de garantir une marge suffisante.
Dans les canaux série à large bande passante ou dans les canaux parallèles denses soumis à beaucoup de diaphonie, la moindre marge de bruit compte, et c’est là que les pertes sont observées lors d’une mesure ou d’une simulation de diagramme de l’œil. Il n’existe toujours pas d’approches de conception suffisantes pour tenir compte de cette variance, si ce n’est d’examiner la plage potentielle de variation des paramètres S, qui peut être simulée ou mesurée sur des coupons de test.
Que vous ayez besoin de concevoir une électronique de puissance fiable ou des systèmes numériques avancés, utilisez l’ensemble complet des fonctionnalités de conception PCB d’Altium et ses outils de CAO de classe mondiale. Altium fournit la principale plateforme mondiale de développement de produits électroniques, avec les meilleurs outils de conception PCB du secteur et des fonctionnalités de collaboration interdisciplinaire pour les équipes de conception avancées. Contact an expert at Altium today!

A propos de l'auteur
Related Technical Documentation
Ressources associées
Thank you, you are now subscribed to updates.